Yerinde Gerilim Giderme (Isıl İşlem)
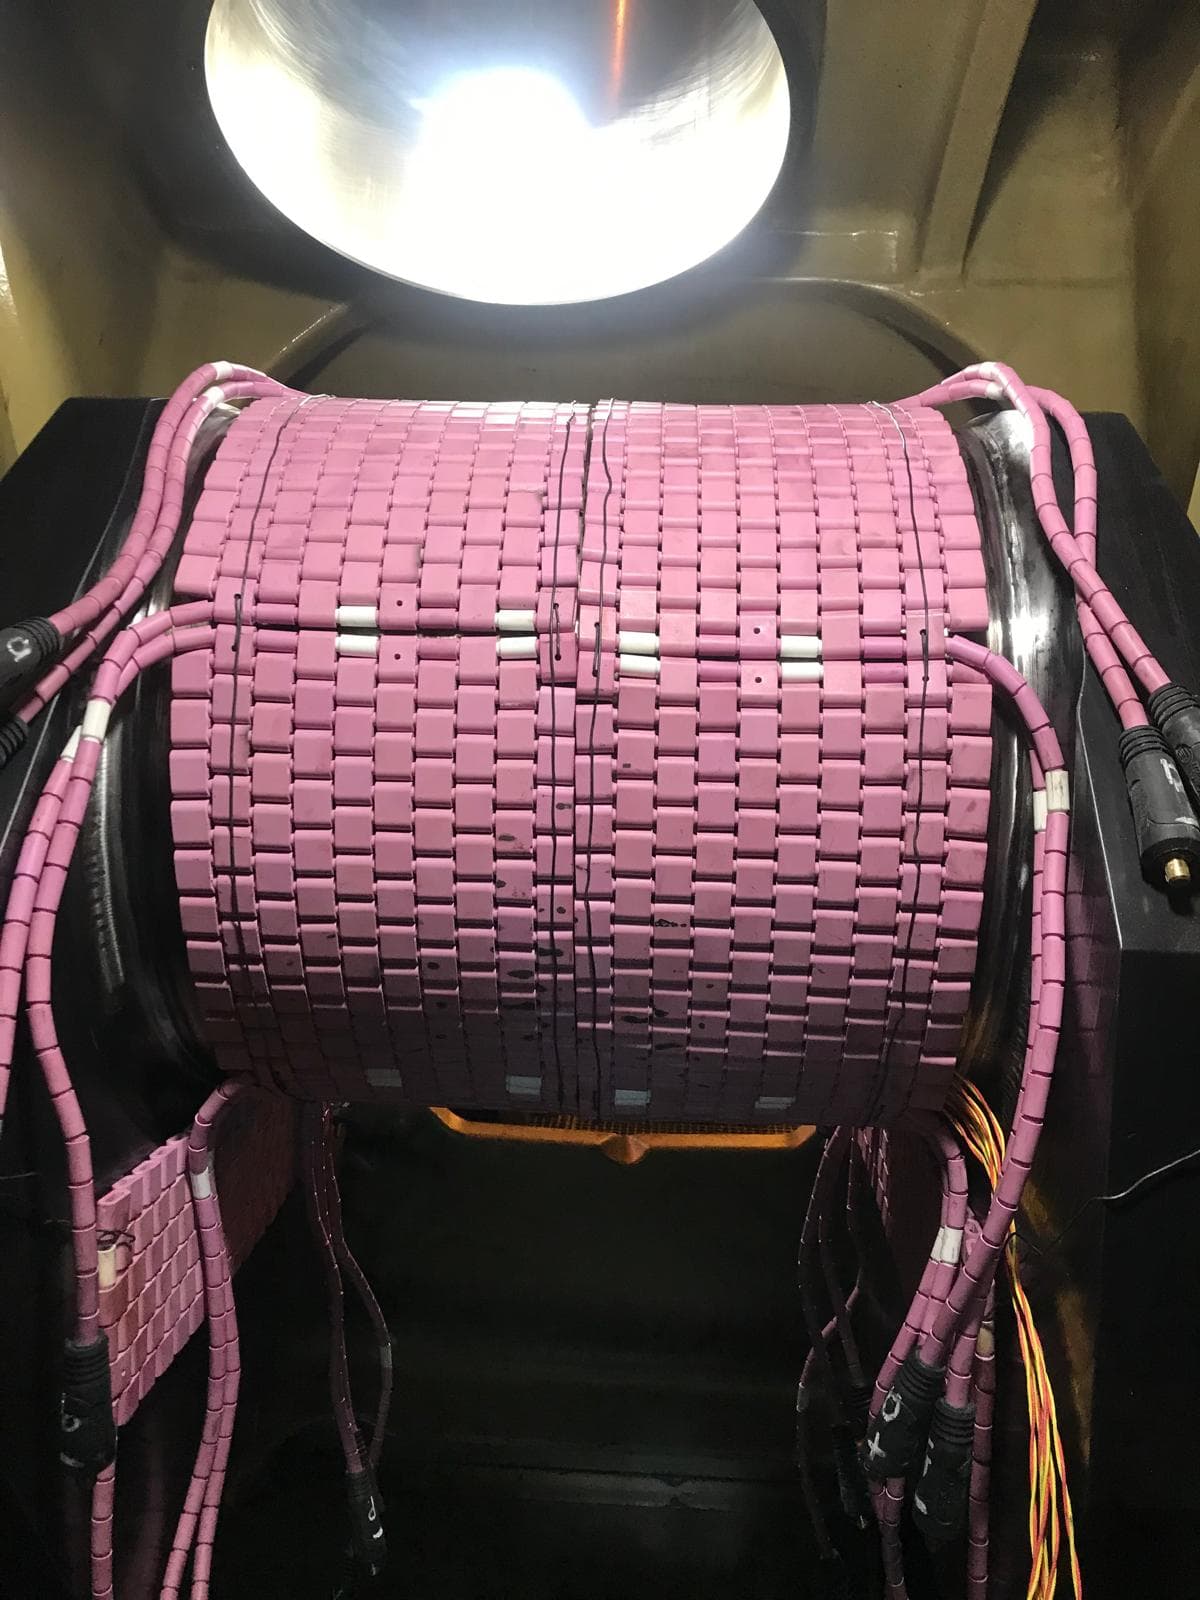
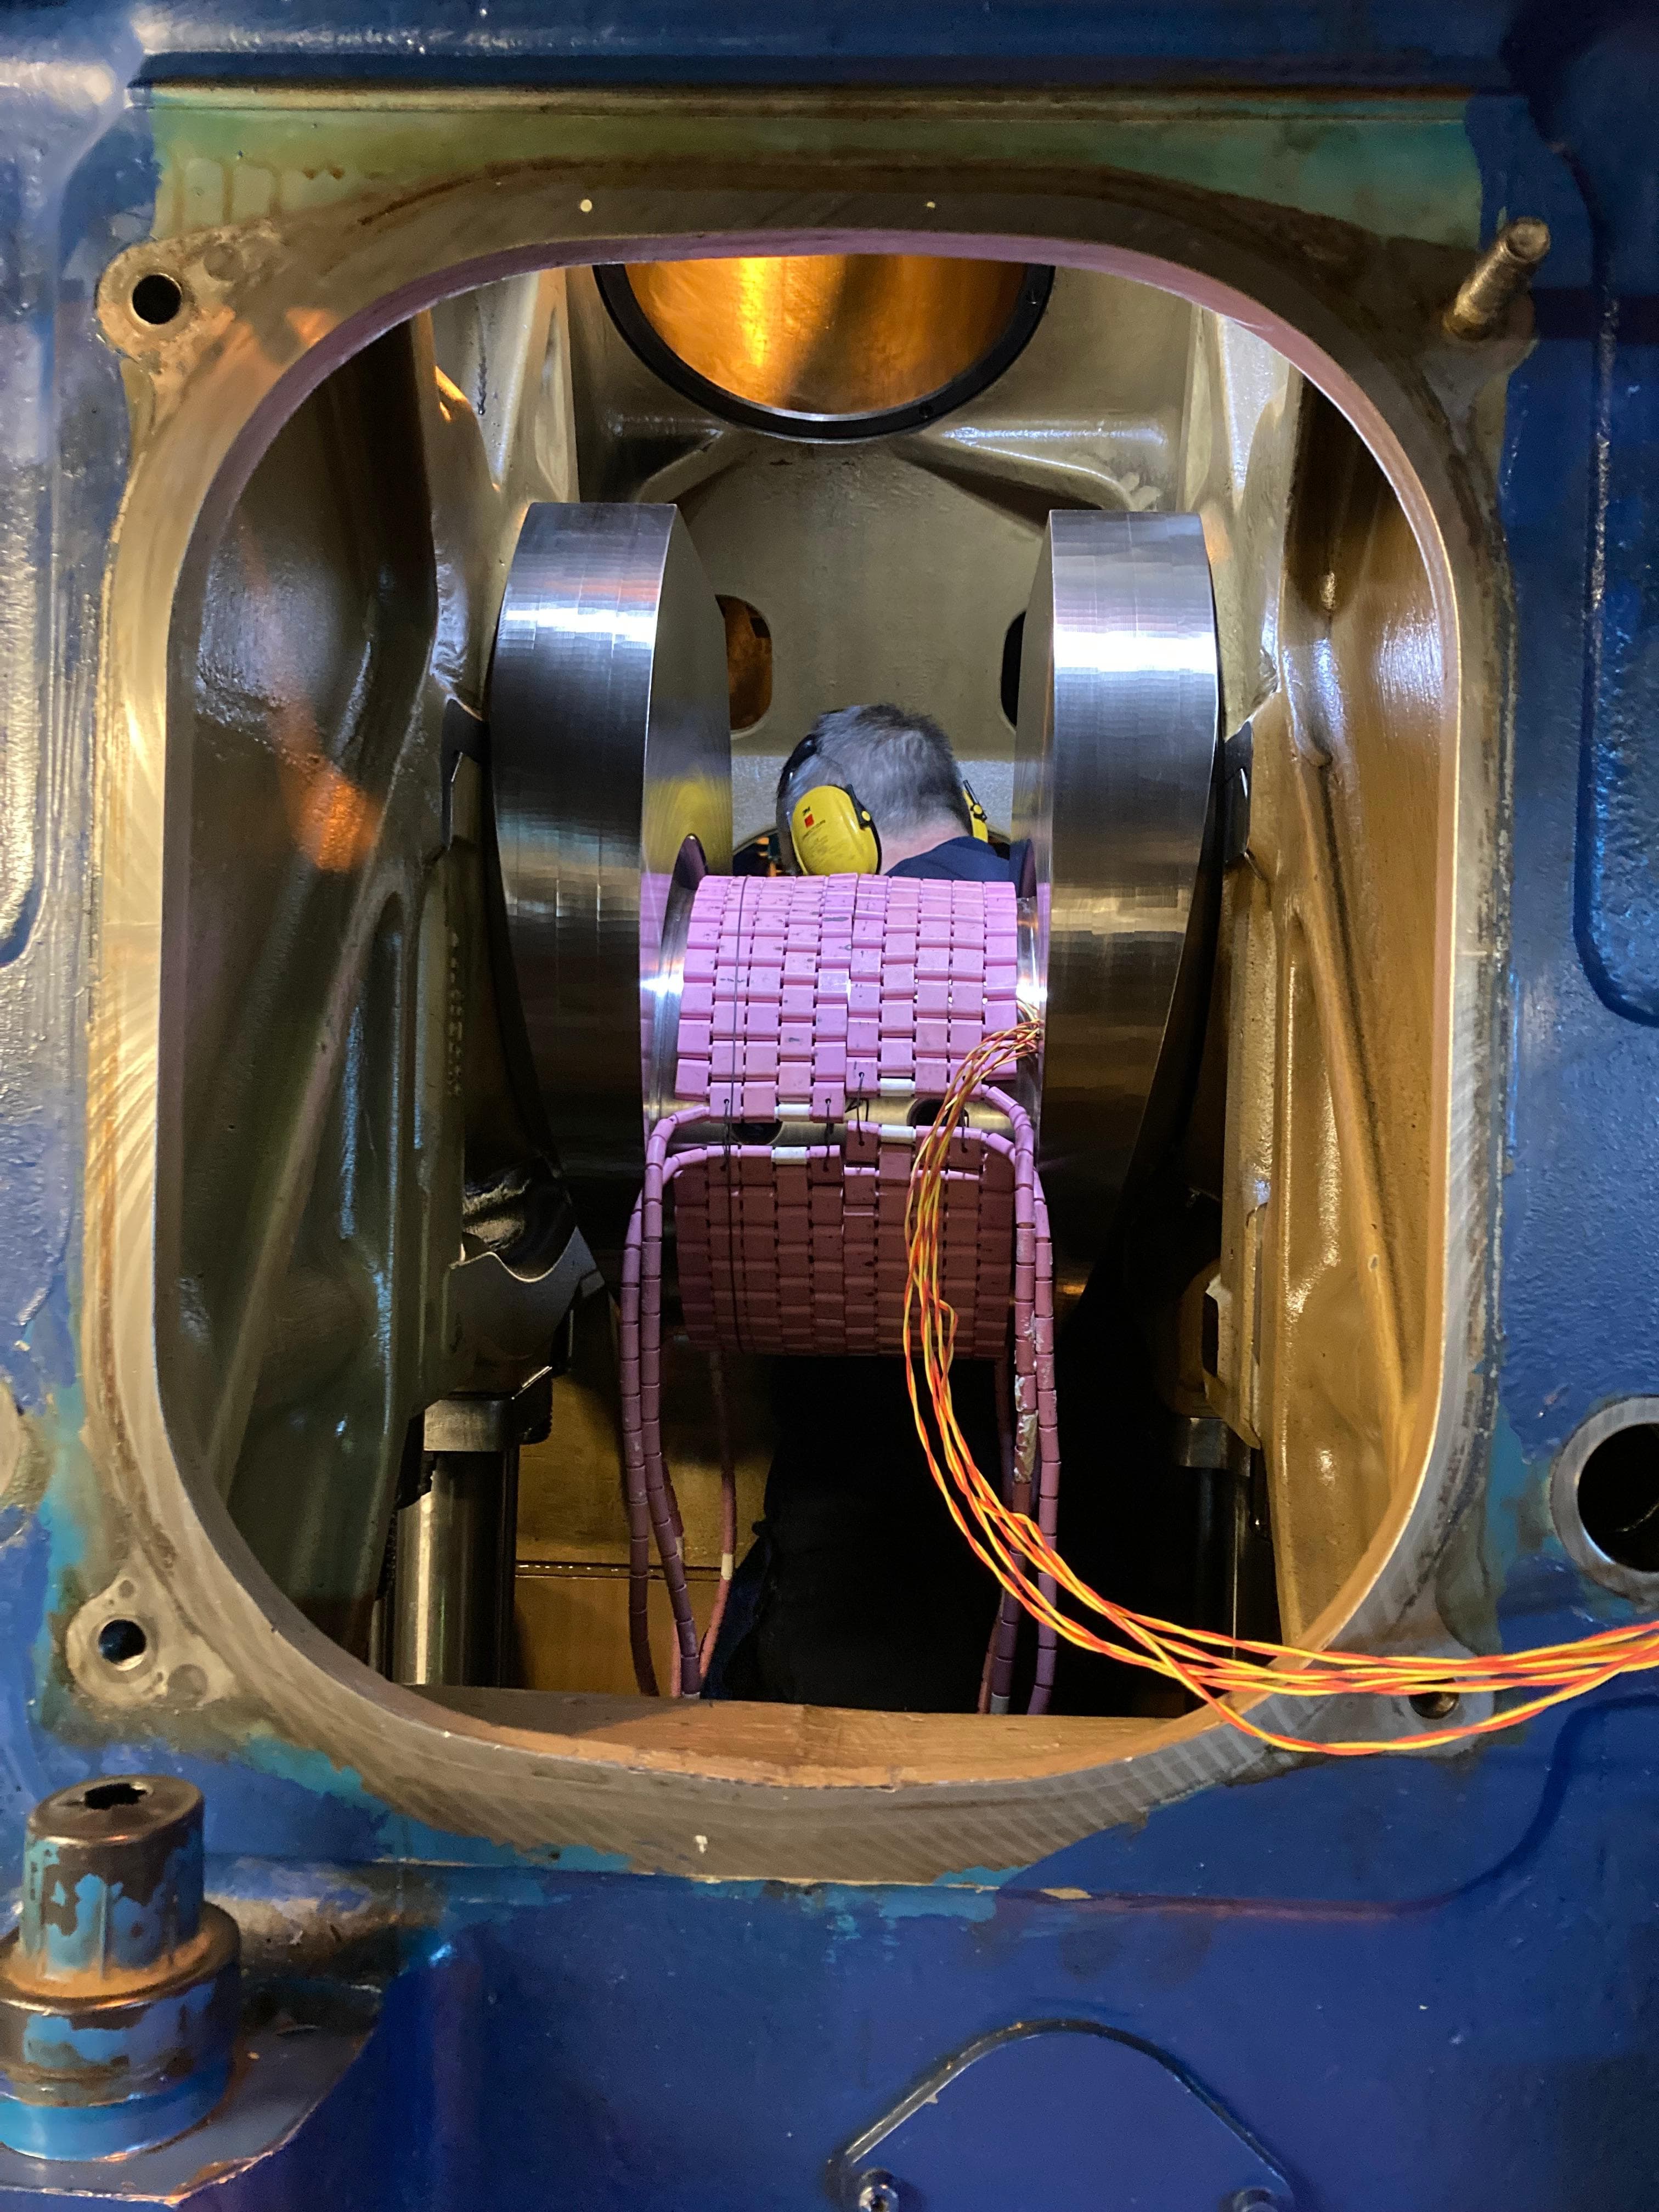
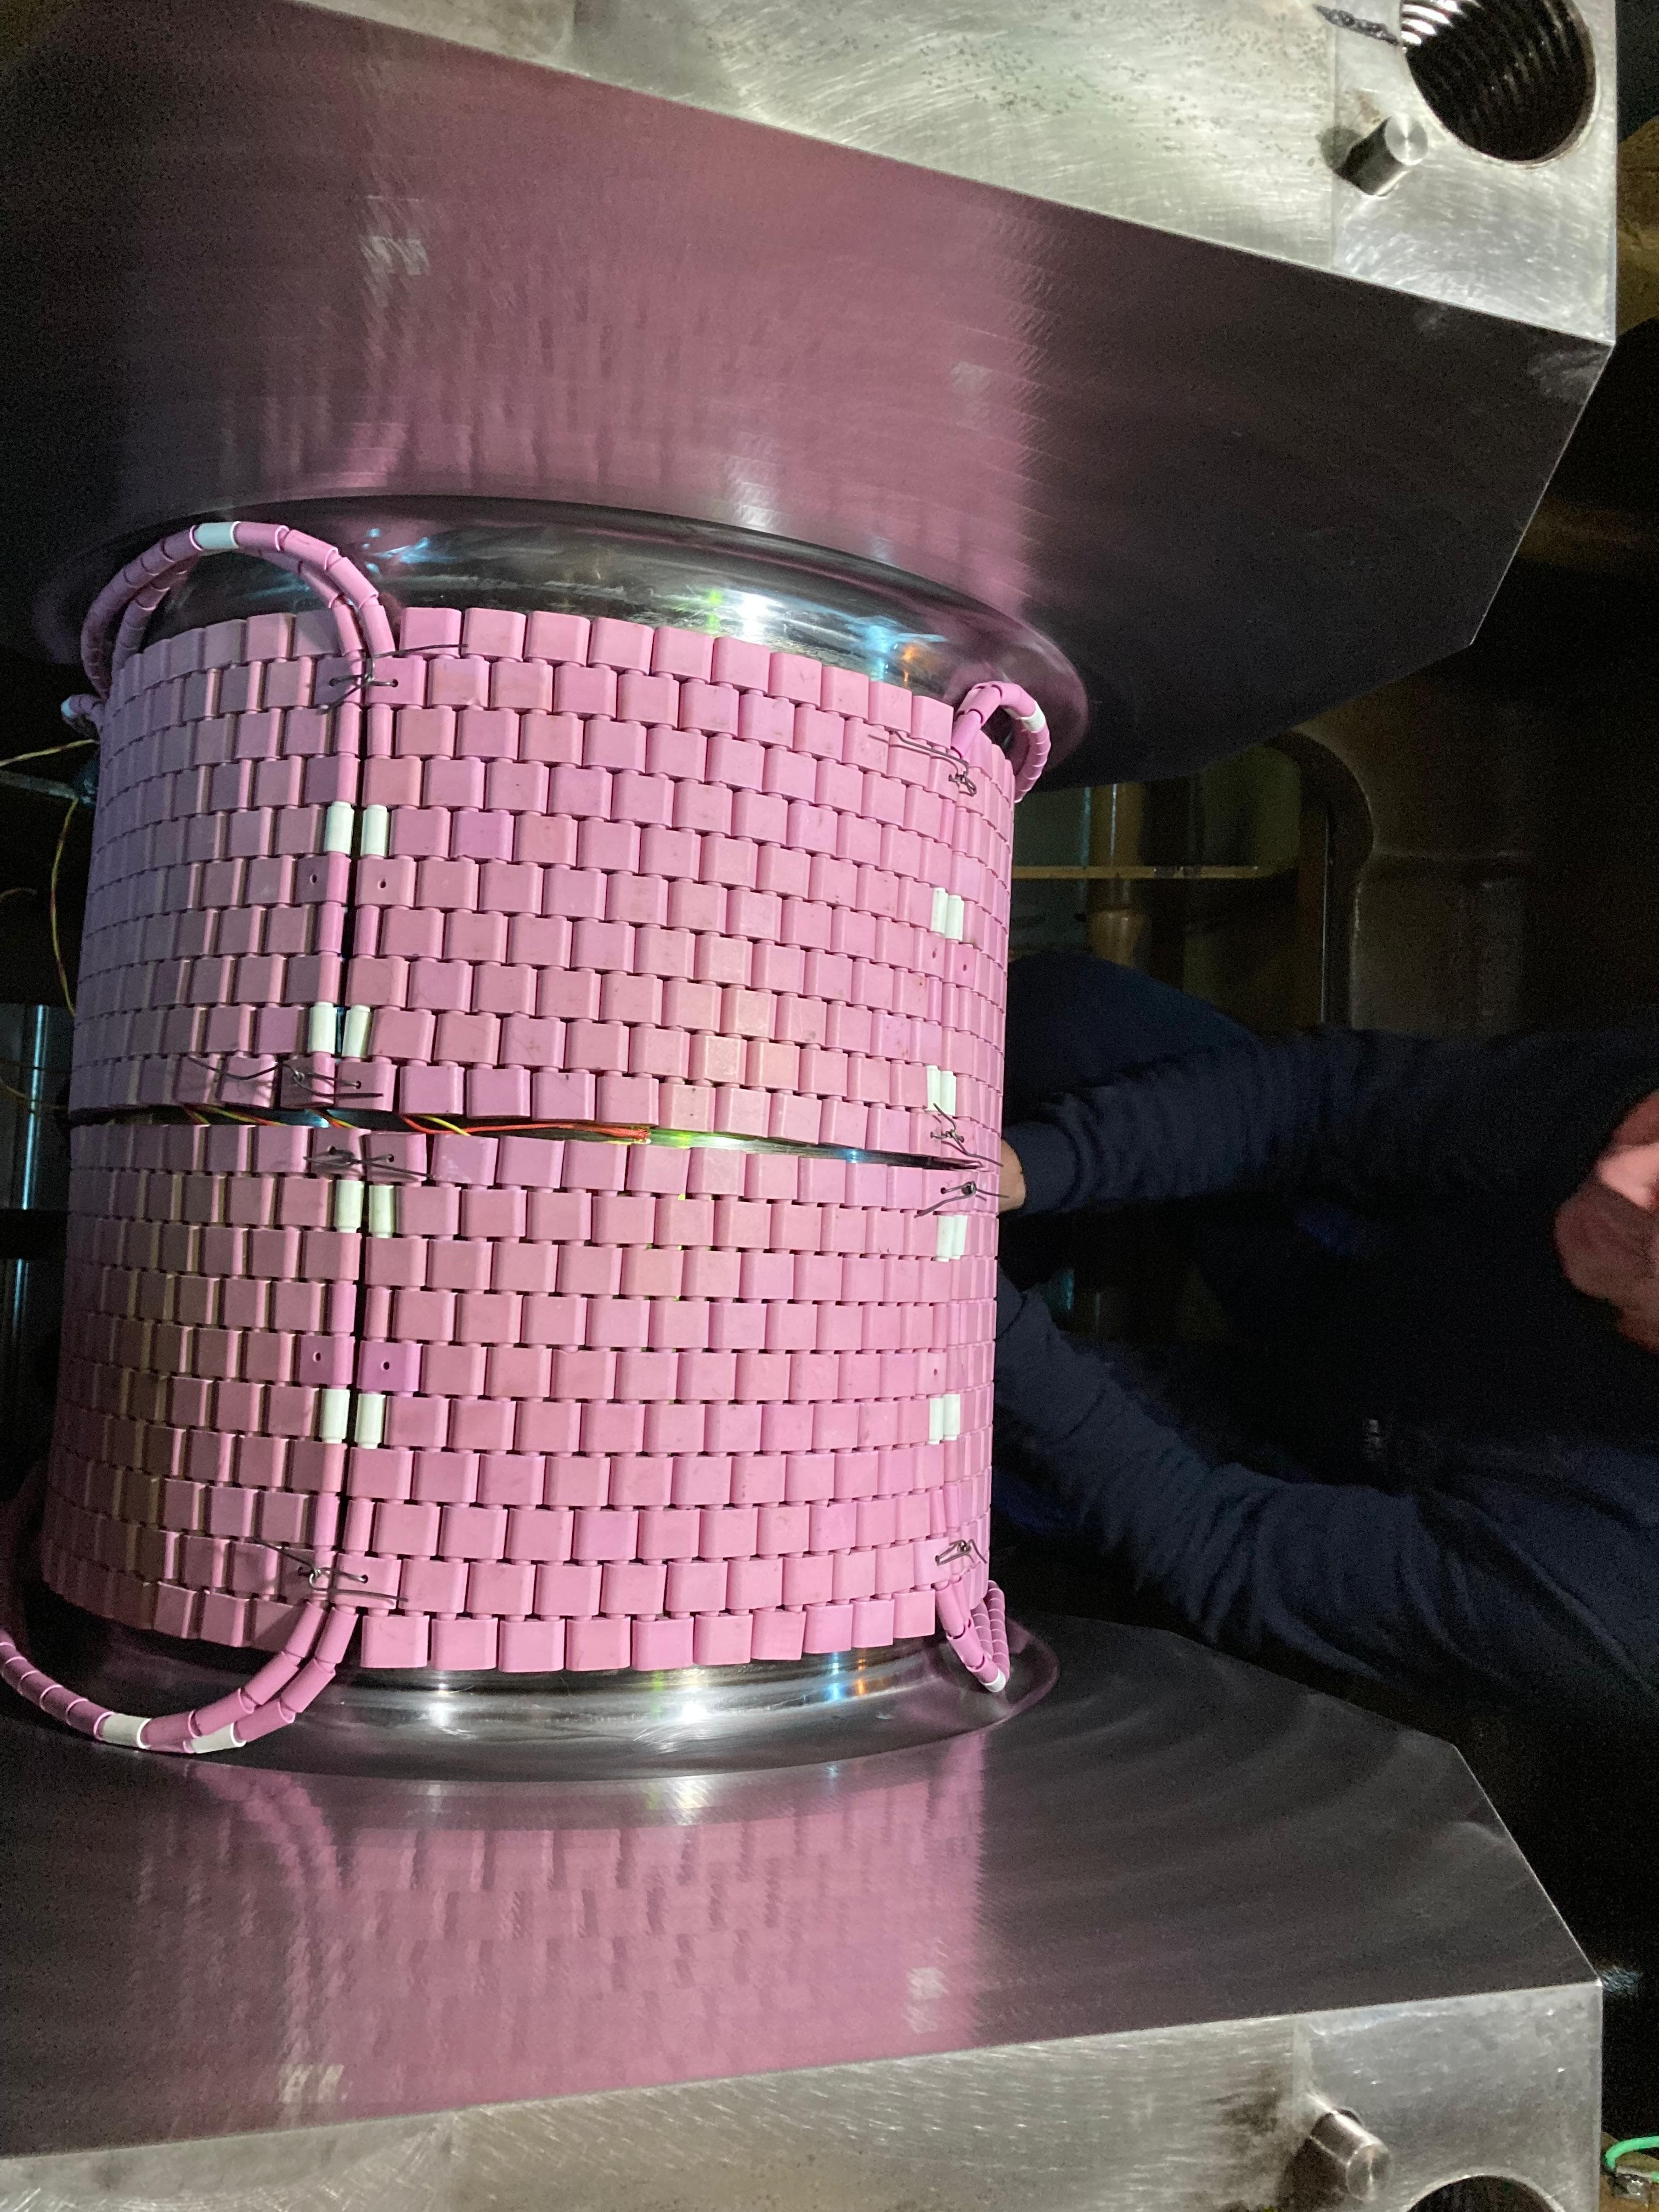
Yatak sarması sonrası sertleşmiş crankpin yüzeyi, krank mili sökülmeden rezistanslı ısıtıcılarla kontrollü ısıtılıp soğutularak taşlanabilir sertliğe indirilir.
Sarma sırasındaki sürtünme ısısı pim yüzeyini sertleştirir. Sert yüzey taşlamayı zorlaştırır ve çatlak riskini artırır; bu işlem yüzeyi taşlamaya hazırlar.
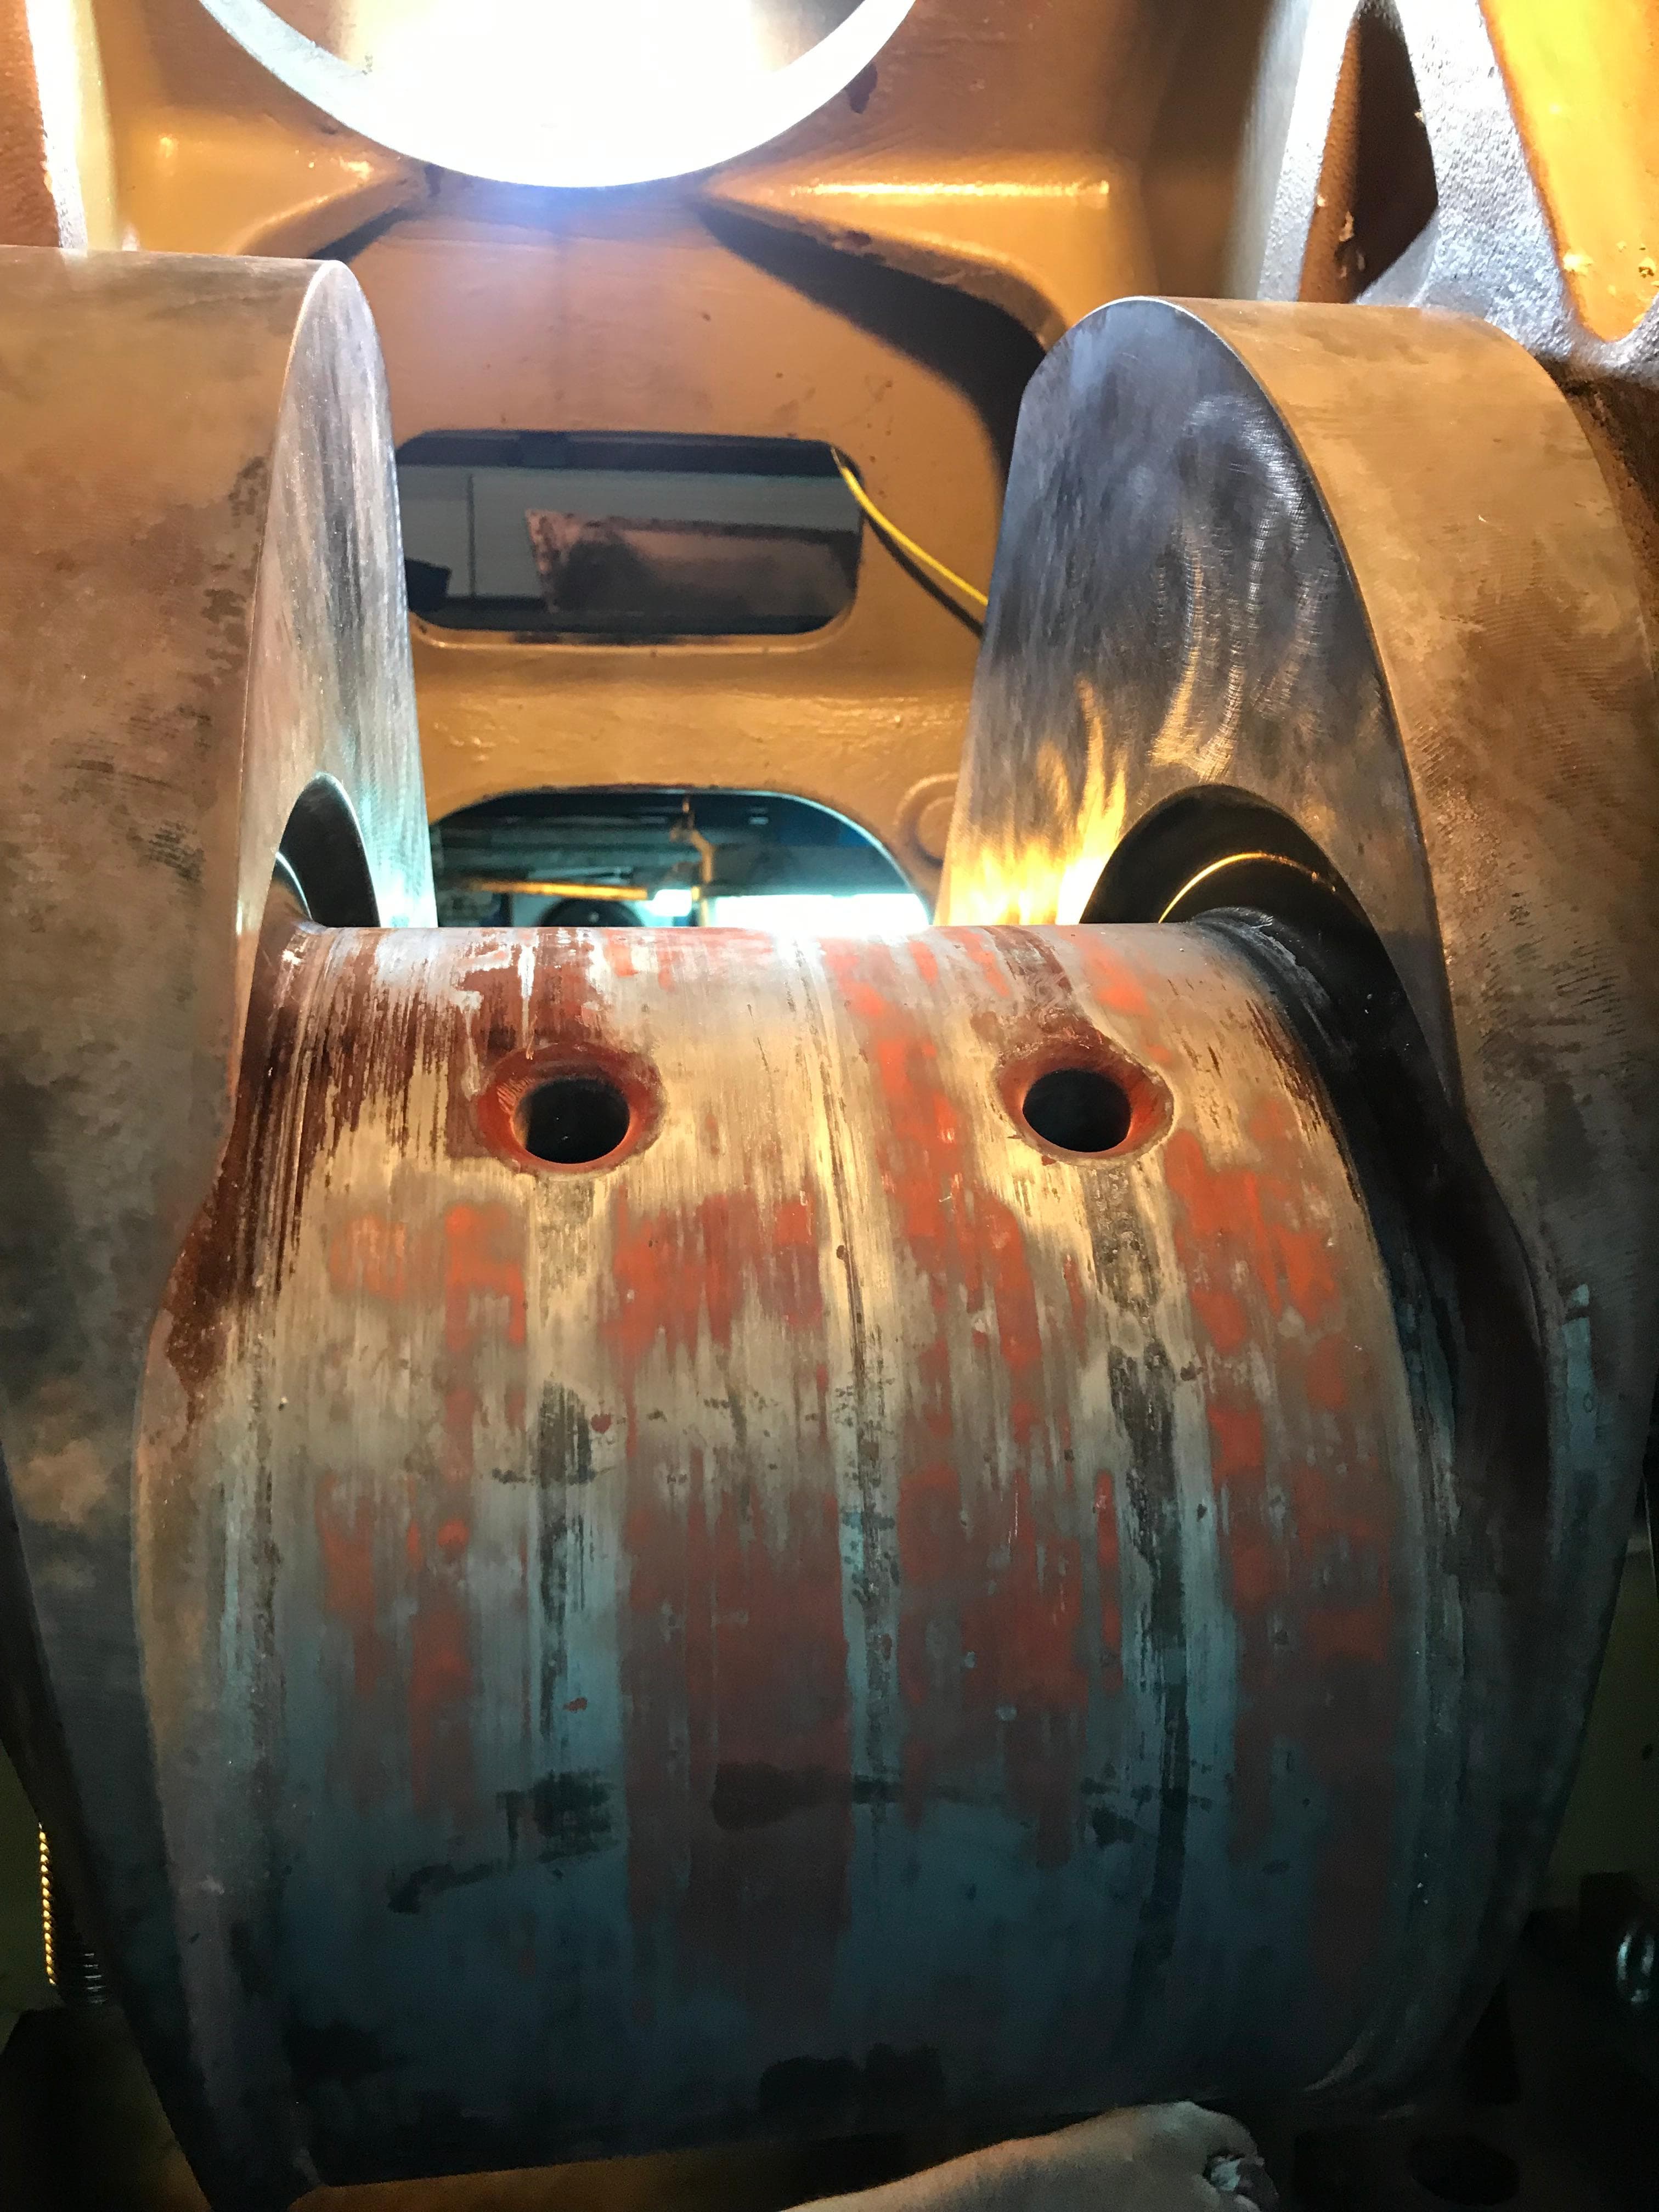
Sahadan Fotoğraflar
İşlem Adımları
Ne Zaman Gerekir
- Sarma sonrası sertlik ölçümü motor üreticisinin limitinin üstünde çıktığında
- Taşlama taşı sertleşmiş yüzeyi almamaya başladığında
- Sert tabakayı yalnızca taşlayarak geçmek, pimden hasarın gerektirdiğinden çok daha fazla malzeme almak anlamına geldiğinde
Kapsam ve Sınırlar
- Çatlağı gidermez ve ölçüyü düzeltmez; ardından taşlama ve polisaj gerekir.
- Sıcaklık ve bekleme süresi sabit bir reçete değildir; malzemeye ve ölçülen sertliğe göre belirlenir.
Sık Sorulan Sorular
Gerilim giderme ile tavlama aynı şey mi?
Hayır. Tavlama, çeliği kritik dönüşüm sıcaklığının üstüne çıkarıp yavaş soğutmaktır ve krank yerindeyken yapılmaz. Gerilim giderme bu sıcaklığın altında kalır: sarmanın bıraktığı sert tabakayı yumuşatır ve artık gerilimi alır.
İşlemden sonra motor hemen devreye alınabilir mi?
Hayır. Gerilim giderme yüzeyi taşlamaya hazırlar; ardından taşlama, polisaj ve son ölçümler yapılır.
Hemen İletişime Geçin
Motorun marka ve modelini, hasarı ve geminin yerini iletin; inceleyip size dönüş yapalım.
Teklif İsteDiğer Hizmetler
10 hizmetGemide ve atölyede yaptığımız diğer rektifiye işleri.
- Gemide krank (crankpin) taşlama
- Ölçüm, kontrol ve raporlama
- Crankpin polisajı
- Lazer optik line kontrolü
- Silindir liner honlama
- Liner oturma yüzeyi taşlama
- Vinç oturma yüzeyi taşlama
- Atölyede rektifiye
- Biyel kolu çatlak testi
- Liner flanş altı taşlama